Espuma flexible y confort
espuma de pu liviana de alto rebote para piezas moldeadas personalizadas
ligera de alto espuma de poliuretano de rebote para piezas moldeadas personalizadas 1. introducción La espuma de poliuretano (pu) liviana de alto rebote se ha convertido en un material transformador en el campo de las piezas moldeadas personalizadas,...
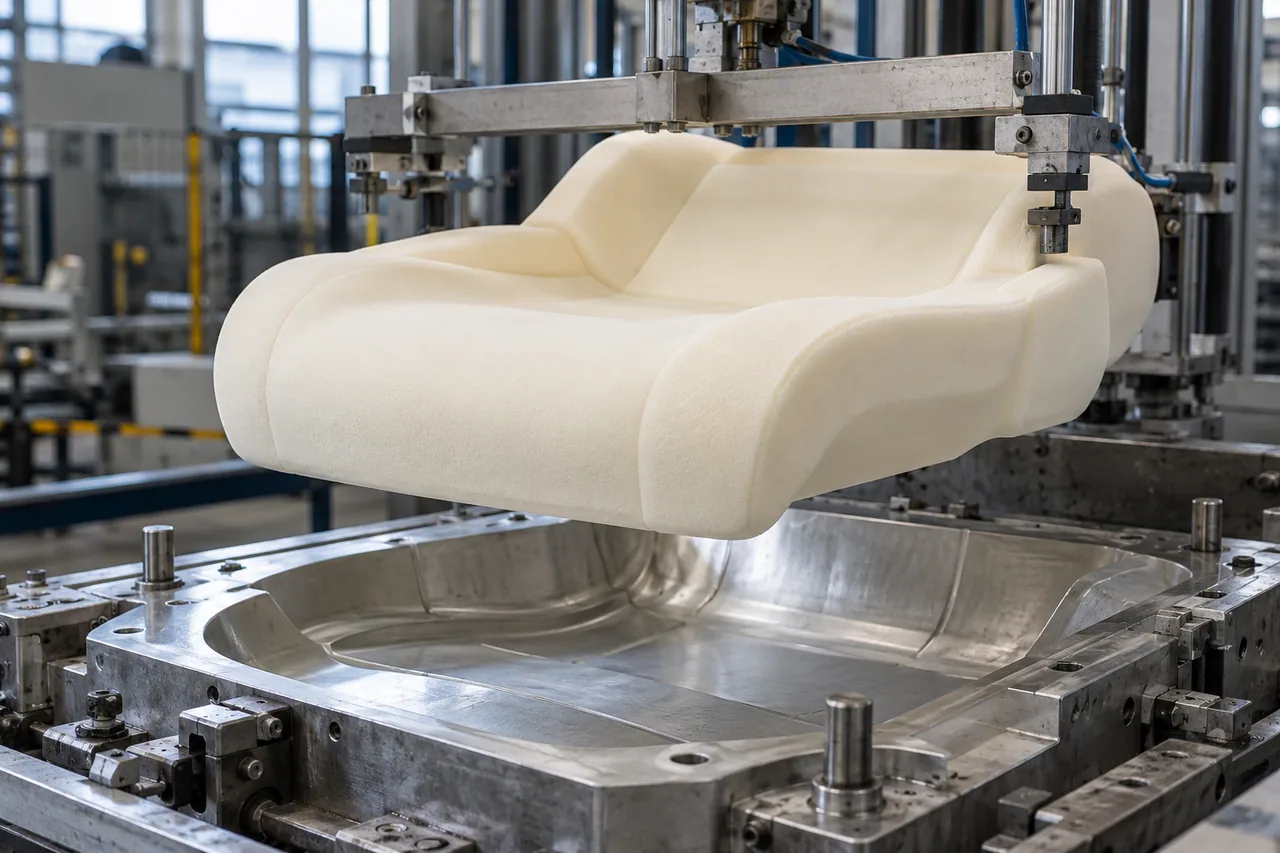
espuma de pu liviana de alto rebote para piezas moldeadas personalizadas
1. introducción
La espuma ligera de poliuretano (pu) de alto rebote se ha convertido en un material transformador en el campo de las piezas moldeadas personalizadas, ofreciendo una sinergia única de baja densidad, elasticidad excepcional y versatilidad de diseño. A diferencia de las espumas rígidas o de baja resiliencia, este material especializado combina una estructura celular con redes de polímeros diseñadas para ofrecer una rápida recuperación de la forma después de la deformación, algo fundamental para aplicaciones que exigen tanto amortiguación como durabilidad. Las piezas moldeadas personalizadas, que van desde componentes interiores de automóviles hasta prótesis médicas y amortiguadores industriales, dependen de su capacidad para adaptarse a geometrías complejas y al mismo tiempo mantener el rendimiento bajo cargas dinámicas (corporación, 2023).
La fuerza impulsora detrás de su adopción radica en tres atributos principales: ligereza (densidad típicamente de 20 a 60 kg/m³, entre 30 y 50 % más liviana que las espumas de pu convencionales), alta eficiencia de rebote (tasa de rebote >60 % según ASTM D3574) y personalización (adaptable a moldes complejos mediante espuma de precisión). A medida que las industrias priorizan la eficiencia energética (por ejemplo, vehículos eléctricos que reducen el peso en vacío) y el diseño centrado en el usuario (por ejemplo, dispositivos médicos ergonómicos), la espuma de poliuretano liviana y de alto rebote ha pasado de ser un material de nicho a una solución generalizada (asociación internacional de poliuretano [ipa], 2022). Este artículo explora su composición química, parámetros clave, procesos de moldeo, aplicaciones y avances futuros, respaldados por investigaciones académicas y de la industria.
2. composición química y mecanismo de síntesis.
2.1 fundamentos de la matriz polimérica
La espuma ligera de poliuretano de alto rebote se forma mediante la reacción de poliadición de polioles e isocianatos, catalizada por aditivos que regulan la expansión y la reticulación de la espuma. los componentes principales incluyen:
- polioles: se prefieren poliéter polioles de alto peso molecular (peso molecular de 3000 a 8000 g/mol) con valores de hidroxilo de 25 a 60 mg koh/g por su flexibilidad y baja viscosidad. Los copolímeros de óxido de etileno (eo)-óxido de propileno (po) equilibran la hidrofilicidad y la reactividad, mejorando la movilidad de la cadena, un factor clave en el rendimiento del rebote (, 2021).
- isocianatos: mezclas de diisocianato de metileno difenilo (mdi) y diisocianato de tolueno (tdi) (p. ej., 80:20) mdi:tdi) son comunes, ya que mdi aporta rigidez a la integridad estructural mientras que tdi mejora la elasticidad. El índice de isocianato (relación entre grupos isocianato y grupos hidroxilo) suele ser de 105 a 115 para optimizar la reticulación sin una fragilidad excesiva (pascault et al., 2019).
- agentes espumantes: los agentes espumantes físicos (p. ej., hidrofluorocarbonos [hfcs], co₂ líquido) o agentes espumantes químicos (agua, que reacciona con isocianatos para liberar co₂) reducen la densidad. Se prefiere el co₂ líquido para la sostenibilidad, lo que permite reducciones de densidad del 20 al 40 % en comparación con los sistemas que solo utilizan agua (Consejo Americano de Química, 2022).
| parámetro | estándar de prueba | espuma de pu ligera de alto rebote | espuma de pu convencional | importancia |
| densidad | astm d1622-20 | 20–60 kg/m³ | 50–100 kg/m³ | una menor densidad reduce el peso para lograr eficiencia energética. |
| tasa de rebote | astm d3574-21 | >60% (normalmente 65–80%) | 40–60% | un rebote más alto indica una mejor recuperación de la forma. |
| conjunto de compresión (70°c, 22h) | astm d395-21 | <10% | 15–25% | el conjunto inferior garantiza estabilidad dimensional a largo plazo. |
| resistencia a la tracción | astm d3574-21 | 0,8–1,5 mpa | 0,5–1,0 mpa | equilibra el aligeramiento con la integridad estructural. |
| resistencia al desgarro | astm d3574-21 | 1,5–3,0 kn/m | 1,0–2,0 kn/m | crítico para la durabilidad en aplicaciones dinámicas. |
| contenido de celda abierta | astm d6226-19 | 80–90% | 60–75% | mejora la transpirabilidad y reduce la histéresis. |
| conductividad térmica | astm c518-17 | 0,030–0,045 con(m·k) | 0,040–0,060 w/(m·k) | valores más bajos mejoran el aislamiento en piezas sensibles a la temperatura. |
3.2 parámetros basados en la personalización
- contracción del molde: 0,5–2,0 % (iso 2577:2017), fundamental para piezas de tolerancia estricta (por ejemplo, juntas de automóviles). controlado por la viscosidad del poliol (300–1500 mpa·s a 25°c) y la temperatura de curado (50–70°c) (corporación, 2023).
- resistencia a la llama: se logra mediante aditivos como retardantes de llama a base de fósforo (por ejemplo, dimetilmetilfosfonato [dmmp]) para cumplir con ul94 v-0 o fmvss 302. dosis típica: 5 a 10 phr, con un impacto mínimo en el rebote (reducción <5 %) (schartel et al., 2022).
- color y estética: los pigmentos (0,1 a 0,5 phr) o masterbatches permiten la personalización del color sin comprometer el rendimiento. Los pigmentos estables a los rayos UV (p. ej., óxido de hierro) evitan la decoloración en aplicaciones en exteriores (, 2021).
- moldeo por inyección de reacción (llanta): más común para piezas complejas. Las mezclas de poliol-isocianato se inyectan en moldes calentados (40-60 °C) a baja presión (5-20 bar), expandiéndose para llenar las cavidades. tiempos de ciclo: 2 a 10 minutos, adecuado para producción de gran volumen (p. ej., apoyabrazos de automóviles) (ipa, 2022).
- moldeo por vertido: se utiliza para piezas grandes y de bajo volumen (p. ej., amortiguadores industriales). las mezclas se vierten manualmente o mediante bombas en moldes abiertos y se curan a temperatura ambiente o elevada (30–50 °C). tiempos de ciclo más largos (30 a 60 minutos) pero menores costos de herramientas (zheng et al., 2023).
- moldeo al vacío: mejora el acabado superficial de las piezas visibles (por ejemplo, molduras de muebles). las cavidades del molde se evacuan antes de la inyección, lo que reduce el atrapamiento de aire y mejora la uniformidad celular (american chemistry Council, 2022).
| parámetro del proceso | rango típico | impacto en las propiedades de la espuma |
| temperatura del molde | 40–60°c | temperaturas más altas reducen el tiempo del ciclo pero pueden aumentar la contracción; 50°c equilibran la velocidad y la estabilidad dimensional. |
| relación de mezcla (poliol:isocianato) | 1:0.9–1:1.1 | las desviaciones >5 % provocan un curado insuficiente o excesivo, lo que reduce el rebote entre un 10 % y un 15 %. |
| presión de inyección | 5–20 bar | una presión más alta mejora el molde relleno para geometrías intrincadas, pero puede comprimir las células, aumentando la densidad entre un 5% y un 10%. |
| tiempo de curado | 2–60 minutos | el curado insuficiente aumenta la deformación por compresión (>15%); El tiempo excesivo reduce la eficiencia de la producción. |
4.3 aditivos para el rendimiento del moldeo
- tensioactivos: los tensioactivos a base de silicona (0,5–2,0 phr) estabilizan la estructura celular durante la expansión, asegurando una densidad uniforme en moldes complejos. las alternativas sin silicona (p. ej., ésteres de sorbitán) reducen los defectos superficiales en las partes visibles (lohse et al., 2022).
- catalizadores: los catalizadores de amina (p. ej., trietilendiamina) aceleran la gelificación, fundamental para las llantas. Los catalizadores metálicos (p. ej., carboxilatos de bismuto) mejoran la uniformidad del curado en piezas de paredes gruesas (>20 mm) (chen et al., 2023).
- agentes nucleantes: nanoarcillas (1–3 phr) o talco (5–8 phr) promueven células finas y uniformes (50–100 μm), mejorando la resistencia sin densidad aumenta (wang et al., 2022).
Encuentre una solución para su proceso
Solicite información técnica, una muestra o una recomendación para su aplicación.