NEWS
用于定制成型零件的轻质高回弹聚氨酯泡沫
轻质高用于定制模制件的回弹 PU 泡沫 1. 简介 轻质高回弹聚氨酯 (PU) 泡沫已成为定制模制件领域的变革性材料,...
轻质高回弹 PU 泡沫 用于定制模制零件
1。简介
轻质高回弹聚氨酯 (PU) 泡沫已成为定制模制零件领域的变革性材料,具有低密度、卓越弹性和设计多功能性的独特协同作用。与硬质或低回弹泡沫不同,这种特殊材料将蜂窝结构与工程聚合物网络相结合,可在变形后实现快速形状恢复,这对于要求缓冲和耐用性的应用至关重要。定制模制零件,从汽车内饰部件到医疗假肢和工业缓冲器,都依赖于其符合复杂几何形状的能力,同时在动态负载下保持性能(公司,2023)。
其采用背后的驱动力在于三个核心属性:轻量化(密度通常为20–60 kg/m3,30–50%比传统PU泡沫轻)、高回弹效率(回弹率>60%/astm d3574)和可定制性(通过精密发泡适应复杂的模具)。随着各行业优先考虑能源效率(例如,电动汽车减轻整备重量)和以用户为中心的设计(例如,符合人体工程学的医疗设备),轻质高回弹聚氨酯泡沫已从利基材料转变为主流解决方案(国际聚氨酯协会[ipa],2022)。本文在学术和行业研究的支持下,探讨了其化学成分、关键参数、成型工艺、应用和未来的进展。
2。化学成分及合成机理
2.1 聚合物基体基础知识
轻质高回弹聚氨酯泡沫是在调节泡沫膨胀和交联的添加剂的催化下,通过多元醇和异氰酸酯的加聚反应形成的。主要成分包括:

在变形过程中,泡沫的多孔结构会压缩,将能量储存在拉伸的聚合物链中;释放后,链条反冲,推动形状恢复。开孔结构(80–90% 开孔含量)有利于压缩过程中的空气逸出,减少滞后损失并提高回弹效率 (astm d3574-21)(luo 等人,2021)。
3.产品关键参数及性能指标
3.1核心物理机械参数
表 1 总结了用于定制成型部件的轻质高回弹 PU 泡沫与传统 PU 泡沫相比的关键参数。

4.1 成型技术
2.1 聚合物基体基础知识
轻质高回弹聚氨酯泡沫是在调节泡沫膨胀和交联的添加剂的催化下,通过多元醇和异氰酸酯的加聚反应形成的。主要成分包括: - 多元醇:羟值为 25–60 mg koh/g 的高分子量聚醚多元醇(分子量 3,000–8,000 g/mol)因其灵活性和低粘度而受到青睐。环氧乙烷 (eo)-环氧丙烷 (po) 共聚物平衡亲水性和反应性,增强链流动性,这是回弹性能的关键因素 (2021)。
- 异氰酸酯:亚甲基二苯基二异氰酸酯 (MDI) 和甲苯二异氰酸酯 (TDI) 混合物(例如 80:20) MDI:TDI) 很常见,因为 MDI 有助于提高结构完整性的刚性,而 TDI 则可提高弹性。异氰酸酯指数(异氰酸酯基团与羟基的比率)通常为 105-115,以优化交联而不会过度脆化(pascault 等人,2019)。
- 发泡剂:物理发泡剂(例如氢氟碳化合物 [hfcs]、液态二氧化碳)或化学发泡剂(水,与异氰酸酯反应释放二氧化碳)会降低密度。液态二氧化碳在可持续性方面受到青睐,与纯水系统相比,密度可降低 20-40%(美国化学理事会,2022 年)。
在变形过程中,泡沫的多孔结构会压缩,将能量储存在拉伸的聚合物链中;释放后,链条反冲,推动形状恢复。开孔结构(80–90% 开孔含量)有利于压缩过程中的空气逸出,减少滞后损失并提高回弹效率 (astm d3574-21)(luo 等人,2021)。
3.产品关键参数及性能指标
3.1核心物理机械参数
表 1 总结了用于定制成型部件的轻质高回弹 PU 泡沫与传统 PU 泡沫相比的关键参数。 | 参数 | 测试标准 | 轻质高回弹 PU 泡沫 | 常规PU泡沫 | 意义 |
| 密度 | ASTM d1622-20 | 20–60 kg/m3 | 50–100 kg/m3 | 较低的密度可减轻重量,提高能源效率。 |
| 回弹率 | ASTM d3574-21 | >60%(通常为 65–80%) | 40–60% | 较高的回弹表明形状恢复得更好。 |
| 压缩形变(70°c,22h) | ASTM d395-21 | <10% | 15–25% | 较低的设置可确保长期尺寸稳定性。 |
| 拉伸强度 | astm d3574-21 | 0.8–1.5 mpa | 0.5–1.0 mpa | 平衡轻量化与结构完整性。 |
| 撕裂强度 | astm d3574-21 | 1.5–3.0 kn/m | 1.0–2.0 kn/m | 对于动态应用中的耐用性至关重要。 |
| 开孔内容 | ASTM d6226-19 | 80–90% | 60–75% | 增强透气性并减少滞后。 |
| 导热系数 | ASTM C518-17 | 0.030–0.045 w/(m·k) | 0.040–0.060 w/(m·k) | 较低的值可提高温度敏感部件的绝缘性。 |
3.2 定制驱动参数
- 模具收缩率:0.5–2.0%(iso 2577:2017),对于紧公差零件(例如汽车垫片)至关重要。由多元醇粘度(300–1500 mpa·s,25°c)和固化温度(50–70°c)(公司,2023)控制。
- 阻燃性:通过磷基阻燃剂(例如甲基膦酸二甲酯 [dmmp])等添加剂实现,以满足 ul94 v-0 或fmvss 302. 典型剂量:5–10 份,对回弹影响最小(减少 <5%)(schartel 等人,2022)。
- 颜色和美观:颜料(0.1–0.5 份)或母粒可在不影响性能的情况下实现颜色定制。紫外线稳定颜料(例如氧化铁)可防止户外应用中褪色(2021 年)。
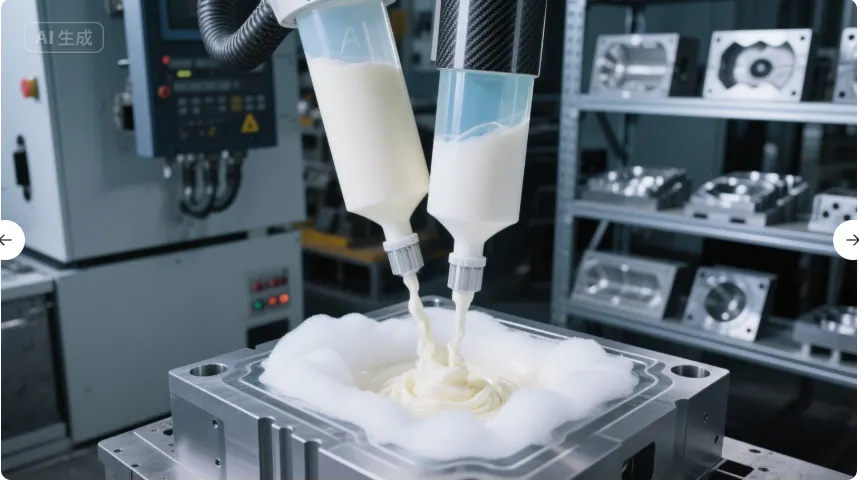
4.1 成型技术- 反应注射成型(轮辋):最常见于复杂零件。多元醇-异氰酸酯混合物在低压(5–20 bar)下注入加热的模具(40–60°c)中,膨胀以填充型腔。周期时间:2–10分钟,适合大批量生产(例如汽车扶手)(ipa、2022)。
- 浇注成型:用于小批量、大型零件(例如工业缓冲器)。手动或通过泵将混合物倒入开放式模具中,在环境温度或高温(30–50°c)下固化。循环时间更长(30-60 分钟),但模具成本更低(zheng 等人,2023)。
- 真空成型:增强可见部件(例如家具装饰)的表面光洁度。注射前对模腔进行排空,减少空气滞留并提高电池均匀性(美国化学理事会,2022)。
| 工艺参数 | 典型范围 | 对泡沫特性的影响 |
| 模具温度 | 40–60°c | 较高的温度会缩短周期时间,但可能会增加收缩率; 50°c 平衡速度和尺寸稳定性。 |
| 混合比(多元醇:异氰酸酯) | 1:0.9–1:1.1 | 偏差 >5% 会导致固化不足/过度固化,从而减少 10–15% 的回弹。 |
| 注射压力 | 5–20 bar | 较高的压力可改善模具填充适用于复杂的几何形状,但可能会压缩细胞,使密度增加 5–10%。 |
| 固化时间 | 2-60 分钟 | 固化不足会增加压缩永久变形 (>15%);时间过长会降低生产效率。 |
4.3 成型性能添加剂
- 表面活性剂:硅基表面活性剂(0.5–2.0 份)可在膨胀过程中稳定泡孔结构,确保复杂模具的密度均匀。非有机硅替代品(例如脱水山梨糖醇酯)可减少可见部件的表面缺陷(lohse 等人,2022)。
- 催化剂:胺催化剂(例如三乙烯二胺)可加速凝胶化,这对边缘至关重要。金属催化剂(例如羧酸铋)可提高厚壁零件(>20mm)的固化均匀性(chen 等人,2023)。
- 成核剂:纳米粘土(1–3 份)或滑石粉(5–8 份)可促进细小、均匀的细胞 (50–100 μm),在不增加密度的情况下增强强度(wang 等人,2022)。
获取适合您工艺的产品方案
联系我们获取技术资料、样品及应用选型建议。